Produktionsledere, der specificerer en CNC-metallaserskærer, starter normalt med ét tal: strøm. Efter et par måneder på gulvet viser de tal, der betyder noget, sig at være anderledes. Pris pr. del, kantkonsistens og vedligeholdelsesintervaller afgør, om maskinen betaler sig selv. Laserkildetypen driver alle tre.
Til de fleste plade- og pladeoperationer er det praktiske svar en fiberlaser i intervallet 1000 W til 3000 W. Det skærer i rustfrit stål, aluminium og kulstofstål med lavere energiomkostninger end CO2, og det behøver ingen resonatorspejljustering eller lasergaspåfyldning.
 Fiberlaserskæremaskine til metalplader med CNC-kontrol Denne maskine bruger en højenergilaserstråle styret af et avanceret numerisk kontrolsystem til at skære i rustfrit, kulstofstål og aluminium. Den passer til små batch eller komplekse konturer, mens dens store arbejdsbord og gas-assisterede moduler understøtter stabil, kontinuerlig produktion. Se produkt →
Tre laserkildetyper driver i øjeblikket industriel metalskæring: fiber, CO2 og krystal. Kilden bestemmer, hvor effektivt energi kommer ind i metallet, hvilket bestemmer praktisk hastighed, kantkvalitet og driftsomkostninger.
Fiberlasere opererer i nærheden af 1064 nm, en bølgelængde, som metaller absorberer langt bedre end de 10,6 µm, der udsendes af CO2-lasere. Mere absorberet energi betyder hurtigere skæring og lavere elektrisk træk. Fiberkilder har ingen resonatorspejle, der skal justeres, og ingen lasergas, der skal genopfyldes, så rutinemæssig vedligeholdelse er centreret om skærehovedet, dysen og den beskyttende linse.
CO2 lasere forbliver en gennemprøvet mulighed for meget tykt kulstofstål med oxygenassistance og for butikker, der også skærer ikke-metaller. Deres ulemper er højere strømforbrug, spejle, der skal renses og justeres, og forbrugsbar lasergas.
Krystal lasere (Nd:YAG og Nd:YVO4) leverer fremragende fokus til fine funktioner, men har kortere komponentlevetid og lavere pumpeeffektivitet. De er nu for det meste begrænset til præcisionsmikrobearbejdning.
| Type | Bølgelængde | Metalskæringseffektivitet | Driftsomkostninger | Typisk rolle |
|---|---|---|---|---|
| Fiber | Omkring 1064 nm | Høj | Lav | Plade- og pladeproduktion |
| CO2 | 10,6 µm | Medium | Høj | Tykt stål og ikke-metal skæring |
| Krystal | Omtrent 1064 nm | Medium | Høj | Præcis mikrobearbejdning |
Hvis dit arbejde er domineret af plade af rustfrit, aluminium eller kulstofstål, er fiber den rationelle standard. Før du afslutter et køb, skal du gå igennem hvordan du vælger den rigtige CNC laserskæremaskine til dit værksted at veje tyk-plade og ikke-metal undtagelser.
Fire specifikationer har den stærkeste effekt på produktiviteten. Sammenlign dem med din egen materialetykkelse i stedet for ved brochure maksimum.
En 3000 W fiberlaser skærer typisk 12 mm blødt stål med 1,5 til 2,0 m/min med oxygen, mens 2 mm rustfrit med nitrogen kan køre med 8 til 10 m/min. Estimer det daglige output ud fra den tykkelse, du behandler mest, ikke fra det tyndeste ark i dit katalog.
De fleste maskiner angiver positioneringsnøjagtighed tæt på ±0,05 mm pr. meter og repeterbarhed tæt på ±0,03 mm. Tab-og-slidssamlinger, hængselbeslag og svejseforberedte dele afhænger mere af disse værdier end af laserkraft.
Ilt fremskynder kulstofstålskæring, men efterlader en lille oxid på kanten. Nitrogen giver rene, oxidfrie kanter på rustfrit og aluminium. Hurtigt skift mellem højtryksnitrogen og lavtryksilt tilføjer planlægningsfleksibilitet og forhindrer maskinen i at blive en flaskehals.
Adaptiv piercing reducerer sprøjt på linsen og grater på den nederste kant ved at klatre i kraft under gennemboringen og derefter trække sig tilbage for at skære. Spørg leverandøren om udskårne prøver i din dominerende tykkelse, og inspicér den nederste kant for slagg og snitfladen for striber.
Hvert CNC metallaserskærejob følger en lignende sekvens. At forstå hvert trin hjælper dig med at evaluere kravene til software, automatisering og operatørfærdigheder, før du underskriver ordren.
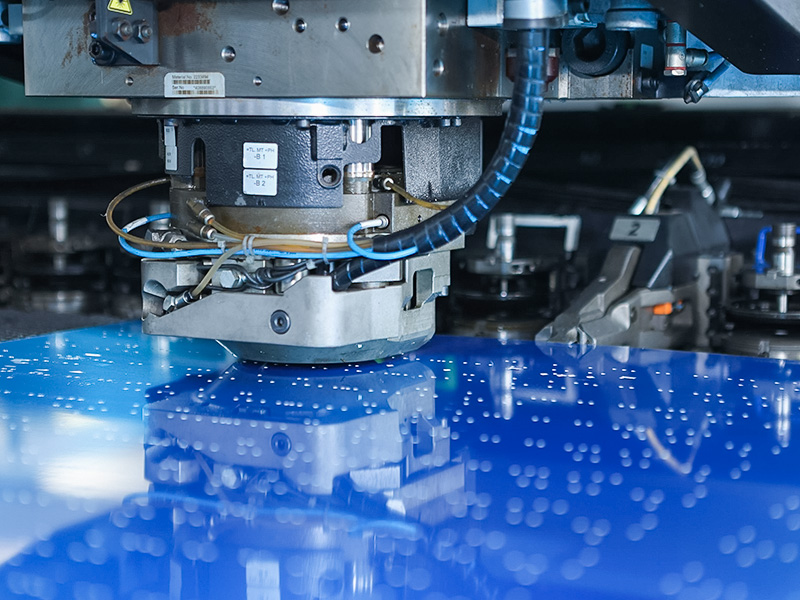
For hultunge dele er en CNC-stansepresse ofte hurtigere end laserskæring på gentagne hulmønstre, mens laseren håndterer komplekse konturer, små partier og stramme kantkrav. De to maskiner fungerer godt som komplementer i én produktionslinje.
 CNC-stansepresse til metalplade med høj stivhed Denne presse er bygget til stansning, blankning, bukning og dybtrækning og har en stiv ramme og præcis CNC-slag-, hastigheds- og trykstyring. Den håndterer stål, aluminium og nogle ikke-metalplader, hvilket gør den til et effektivt supplement til laserskæring til gentagne mønstre. Se produkt →
Laserkraft indstiller den praktiske hastighed og maksimale tykkelse for hvert materiale. Værdierne nedenfor viser typiske enkeltgennemløbsgrænser for moderne fiberlasere med den anbefalede hjælpegas. Faktiske resultater varierer med maskinens stivhed, optikkvalitet, fokusposition og gasrenhed, så behandl dem som en sammenligningsramme snarere end en garanti.
| Fiberkraft | Blødt stål med ilt | Rustfri med nitrogen | Aluminium med nitrogen |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Hvis det meste af dit arbejde er 1 til 6 mm rustfrit og aluminium, balancerer en 1500 W eller 3000 W maskine godt hastighed og kapitalomkostninger. Hvis du jævnligt skærer 12 mm og tykkere kulstofstål, skal du vælge mindst 6000 W. Overdimensionering hæver indkøbsprisen og kravet til el-service uden at forbedre tyndpladeydelsen.
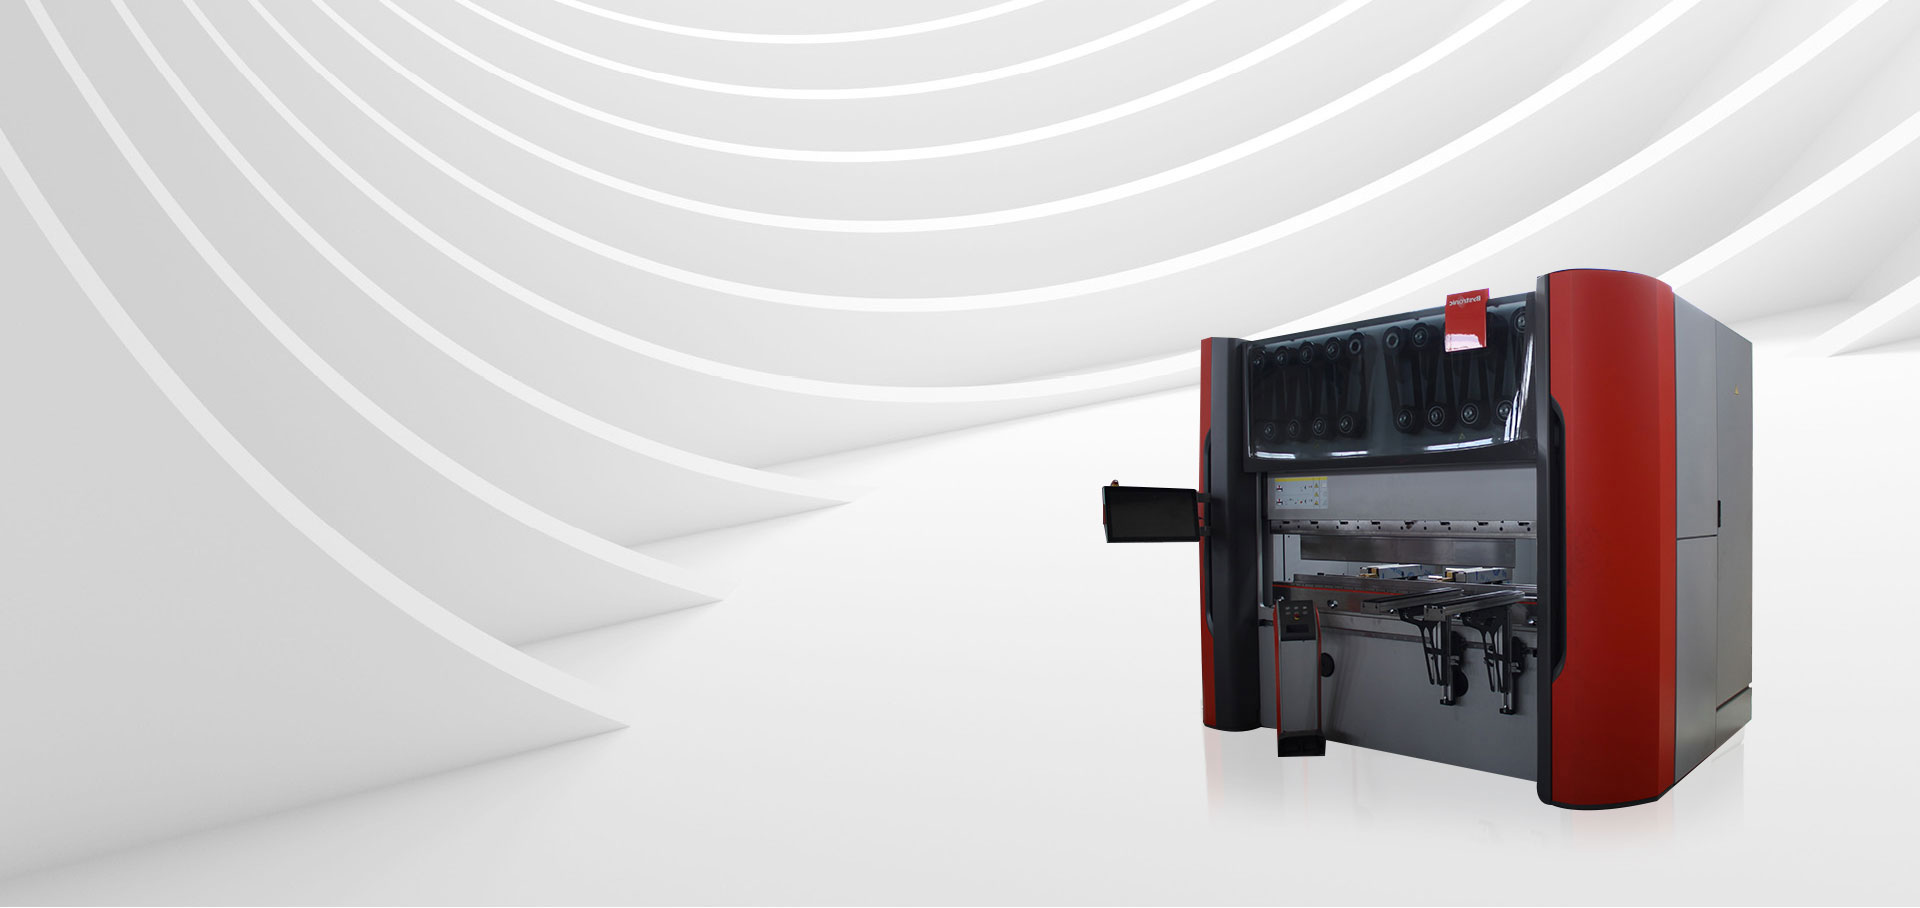
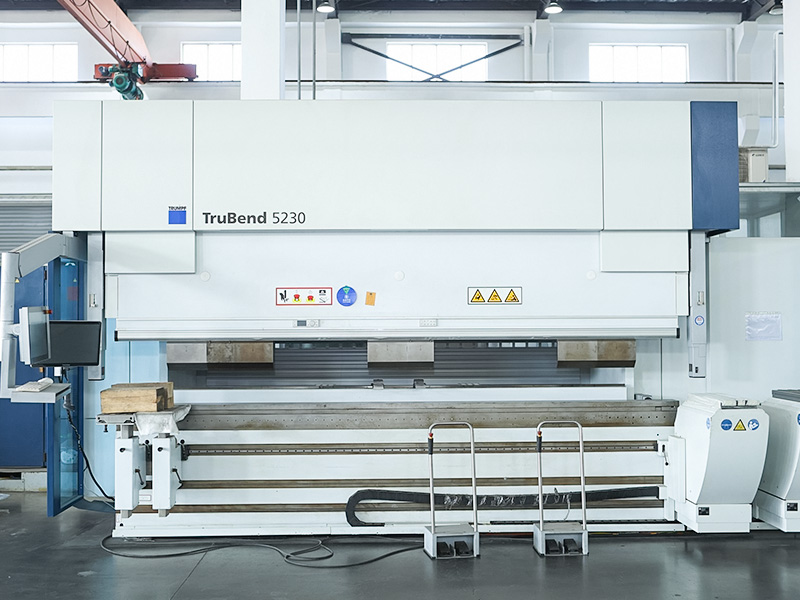
De fleste afskårne dele skal stadig formes. En CNC-bukkemaskine parret med laseren fuldender linjen, så planlæg begge sammen for at forhindre flaskehalsen i at bevæge sig nedstrøms.
 CNC bukkemaskine med præcisionsvinkelkontrol Denne bukkemaskine bruger et CNC-system med høj præcision til at indstille vinkel, længde og tryk, hvilket reducerer fejl og sikrer nøjagtighed. Kompatibel med forskellige forme, den behandler kulstofstål, rustfrit stål og aluminium og integreres gnidningsløst i en skære-til-formning produktionslinje. Se produkt →
Omkostningsgabet mellem maskinerne viser sig inden for de første 24 måneder, ofte længe før maskinen er fuldt amortiseret.
For typiske fremstillingsvolumener betaler fiberfordelen på el, gas og optik alene ofte sin højere startpris inden for to til tre år, før man tæller produktivitetsgevinsten fra hurtigere skæring.
Kan en fibermetallaserskærer håndtere kobber og messing?
Ja. Kobber og messing absorberer fiberbølgelængden (ca. 1064 nm) langt bedre end CO2-bølgelængden, hvorfor fiber er blevet standarden for disse reflekterende legeringer. Maskinen har stadig brug for beskyttelse mod tilbagereflektion i leveringsfiber og skærehoved, så bekræft, at leverandøren har konfigureret optikken i overensstemmelse hermed. Skærehastigheden på kobber er lavere end på blødt stål, og nitrogen eller luft bruges typisk for at undgå oxiddannelse.
Skal jeg bruge ilt eller nitrogen til rustfrit stål?
Brug nitrogen, når kanten skal være ren og oxidfri, hvilket er nødvendigt for synlige dele, svejseforberedelse eller komponenter i kontakt med fødevarer. Oxygen giver et lidt hurtigere snit på tyndt rustfrit men efterlader en misfarvet kant og et tyndt oxidlag. Hvis kantkvaliteten ikke er kritisk, og delen vil blive malet eller skjult, kan ilt reducere gasomkostningerne.
Hvor meget gulvplads og brugsinfrastruktur har en CNC-metallaserskærer brug for?
En 1500 W fibermaskine har typisk brug for omkring 8 til 15 kvadratmeter, inklusive køleren og plads til pladebelastning og fjernelse af dele. Elektrisk forsyning er normalt 400 V trefaset med en tilsluttet belastning på ca. 15 til 25 kVA afhængig af effektniveau. Du har også brug for en hjælpegasforsyningsledning; kvælstof kan leveres i cylindre, dewars eller en bulktank afhængig af månedligt forbrug.
CNC-metallaserskærermarkedet belønner købere, der matcher maskinen til deres faktiske produktionsmix. Start med en fibermaskine, kontroller den reelle skærehastighed ved din dominerende tykkelse, kontroller tilgængeligheden af hjælpegas i dit område, og planlæg nedstrøms formning på samme tid.
Hvis du allerede har tegninger eller en defineret stykliste, en hurtig diskussion med vores tilpassede serviceteam kan validere maskinens konfiguration, før du forpligter dig til et layout.

 +86-13771171111 +86-13338110517