Hvis du bygger metalplader med nitte samlinger, har du sandsynligvis mødt det klassiske kvalitetsproblem: nitter, der sidder ujævnt, plader, der skifter mellem slagene, og en operatør, der omarbejder den samme ramme to gange om skiftet. Årsagen er sjældent operatøren. Det er næsten altid ukontrolleret indstillingskraft .
En hydraulisk pressenittemaskine fjerner denne variabel ved at drive stansen med en kontrolleret hydraulisk cylinder, så hver nitte får det samme pres under en fastsat tonnage. Udbyttet er konsekvent ledstyrke, lavere operatørtræthed og en cyklustid, du kan planlægge omkring.
Denne vejledning dækker, hvad disse presser gør, hvilke nittetyper de håndterer, og de specifikationer, der skal sammenlignes, når du vurderer en maskine til din produktionslinje.
Det korte svar: det deformerer et nitteskaft for at klemme to eller flere plader sammen. Det hydrauliske system lader dig kontrollere både ramkraften og slaglængden, så små variationer i pladetykkelsen ikke bliver til løse eller overpressede samlinger.
Stemplet skubber nitten gennem et forberedt hul, mens en matrice understøtter skaftet fra den anden side. For en solid nitte forstyrrer matricen den almindelige ende til et andet hoved. For en semi-rørformet nitte krøller den hule ende udad mod matriceprofilen. Uanset hvad er fugen permanent og fri for varmepåvirkede zoner.
Det hydrauliske drev er det, der gør dette gentageligt. En pneumatisk presse komprimerer luft og mister kraft nær bunden af slaget; en hydraulisk presse holder sin nominelle kraft gennem hele slaget , hvilket er præcis det, der skaber en ren, ensartet hovedform. Derfor er en velbygget hydraulisk pressenittemaskine forbliver standardvalget til solide nitter og til job, der kører den samme samling hele dagen.
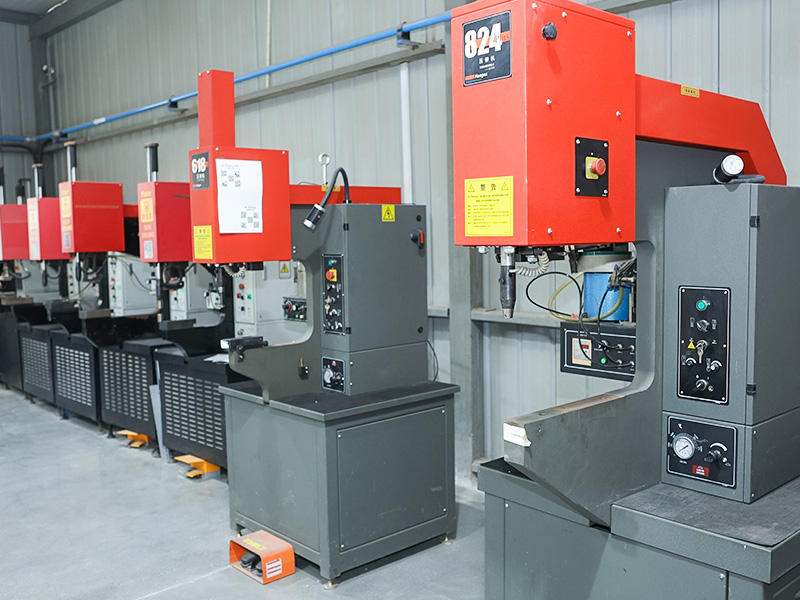 Producenter af specialfremstillet hydraulisk pressenittemaskine, fabrik Wuxi Shaofang Machinery Co., Ltd. er professionel brugerdefineret OEM/ODM-producent og fabrik af hydrauliske pressenittemaskiner, vores udstyr... Se produkt →
For coatede plader, uens metaller eller samlinger, der ikke kan tolerere varmeforvrængning, har pressnitning en klar fordel i forhold til punktsvejsemaskiner : ingen gnister, ingen overfladerengøring og ingen risiko for at brænde gennem et maling- eller pletteringslag. Sammenlignet med gevindbefæstelser koster en nittesamling mindre pr. styk og kan ikke vibrere løs. Afvejningen er adgang - du har brug for plads til punch og die på begge sider af samlingen, og forbindelsen er ikke beregnet til at blive adskilt senere.
 Producenter af tilpassede automatiske svejsemaskiner, fabrik Wuxi Shaofang Machinery Co., Ltd. er Kina-tilpassede OEM/ODM-producenter af automatisk svejsemaskine, fabrik, vores forskellige svejseprocesser... Se produkt →
Hvilken nitte du kører bestemmer værktøjet og kraftindstillingen. En hydraulisk presse håndterer alle de almindelige typer nedenfor, forudsat at stansen og matricen passer til nittestørrelsen.
| Nitte type | Hvordan pressen indstiller det | Typisk anvendelse |
|---|---|---|
| Solid nitte | Matricen forstyrrer det almindelige skaft for at danne et andet hoved | Lastbilrammer, landbrugsudstyr, konstruktionsbeslag |
| Halvrørformet nitte | Den hule ende krøller udad mod matricen | Hvidevarer, el-skabe, let metalplade |
| Blind nitte | Pressen komprimerer skallen rundt om dornen | Paneler med ensidig adgang, reparation og eftermontering |
| Selvgennemborende nitte | Nitten gennemborer det øverste lag og flår ind i det nederste lag | Automotive karosseripaneler, blandede metalsamlinger |
Kraftkrav varierer med nittediameter og pladehårdhed. Små blindnitter kører komfortabelt på en 10 tons presse, mens store solide stålnitter normalt har brug for 30 tons eller mere. Hvis du køber én maskine til flere produkter, skal du dimensionere den til den største nitte og lade styresystemet skrue ned for kraften for de mindre.
Start fra delen, ikke kataloget. Tilpas maskinen til den største nitte, du vil indstille, og geometrien af den største enhed, du vil indlæse, og sammenlign derefter de seks specifikationer nedenfor.
Den maksimale brugbare kraft ved stemplet. Størrelse den til din største nitte; at løbe nær grænsen forkorter matricens levetid og producerer inkonsistente hoveder.
Den afstand vædderen tilbagelægger i én cyklus. Et længere slag passer til dybe dele og letter adgangen til værktøjet, men bremser cyklussen lidt.
Mellemrummet fra rammehalsen til rammens centrum. Det definerer, hvor langt fra kanten af delen du kan placere en nitte.
Giver dig mulighed for at lagre kraft, slag og opholdstid for hvert job. Hvis dine partier blander flere nittestørrelser, betyder dette mere end toptonnage.
En C-ramme giver god adgang på store paneler; en søjleramme er stivere under høj kraft. Rammeafbøjning viser sig som ujævne nittehoveder.
Tohåndsaktivering, anti-gentagelseslogik og beskyttelse er standard for manuel læsning, ikke ekstraudstyr.
Det meste nittearbejde er afhængigt af tilpassede matricer. Hvis dine dele har en usædvanlig geometri, eller du har brug for hurtig skift mellem produkter, skal du aftale værktøjslayoutet før bestilling — vores tilpassede tjenester team kan tilpasse matricesættet til din nøjagtige delform.
Planlæg også linjen rundt om maskinen. I en typisk pladecelle, en CNC stansepresse skærer hullerne og nittepressen lukker samlingerne. At placere dem tæt på hinanden reducerer håndteringstiden og reducerer chancen for at beskadige hullets tilpasning mellem operationer.
 Brugerdefinerede højpræcisionsstansepresseproducenter, fabrik Wuxi Shaofang Machinery Co., Ltd. er Kina Custom OEM/ODM High Precision Punch Press Producenter, fabrik, vi leverer effektive og høje... Se produkt →
Konsistente led kommer fra sekvensen omkring slaget, ikke kun fra selve slaget. En disciplineret fem-trins rutine holder kvaliteten stabil på tværs af skift.
Hydrauliske systemer driver, når de forsømmes. Skift hydraulikolien med producentens anbefalede interval, inspicér tætninger omkring stemplet og ventiler for utætheder, kalibrer trykmåleren en gang om året, og hold stemplets veje rene. Et tjek på to minutter ved skiftstart koster lidt sammenlignet med et parti dårlige nitter.
Den samme logik styrer vores eget produktionsgulv. Inden en presse sendes, går den igennem vores kvalitetskontrolproces for at verificere kraftkonsistens, stempeljustering og hydraulisk tætning, så maskinen er produktionsklar ved ankomst.
Tonnage afhænger af nittediameter, materiale og pladehårdhed. Små blindnitter virker på 10 tons presser; solide stålnitter kræver ofte 30 tons eller mere. Send prøvenitter og deltegninger for at få en præcis anbefaling.
Ja. Værktøjet ændres med nittetypen, og presseindstillingerne justeres for kraft og slag. En programmerbar maskine gør omstillingen hurtigt, når du kører blandede batches.
For manuel læsning skal du forvente et par sekunder pr. nitte plus håndteringstid. Et roterende indeksbord eller automatisk nittefodring øger gennemløbet betydeligt, når du gentager den samme samling hele dagen.
Det væsentlige er regelmæssige olieskift, tætningsinspektion, trykmålerkalibrering og at holde støderen og veje rene. Det rigtige interval afhænger af antallet af cyklusser, så log dine daglige løbeture.
Hvis du vurderer en presse for et specifikt produkt, send os dine deltegninger og nitteprøver . Vi vil anbefale den rammestørrelse, tonnage og værktøjskonfiguration, der passer til dit produktionsprogram.

 +86-13771171111 +86-13338110517