Gå ind i enhver efterbehandlingsbutik, der stadig overtrækker dele i hånden, og du vil se det samme mønster. Operatøren indstiller pistolafstanden efter følelse, justerer forstøvningstrykket efter øret og bedømmer pelsen efter glansen af den våde maling. I den halvtredsindstyvende del er den tørre filmtykkelse drevet; kanter viser kørsler, flade områder viser tynde pletter, og en del af partiet kommer tilbage fra inspektion som efterbearbejdning. Et automatiseret sprøjtebelægningssystem fjerner denne variabilitet ved at placere hver belægningsparameter under maskinkontrol: den samme pistolbane, den samme væsketilførsel og den samme forstøvningstilstand på del et og del tusind.
Denne vejledning dækker, hvad automatiserede sprøjtebelægningssystemer er, de vigtigste maskintyper, de fordele, der retfærdiggør investeringen, og de faktorer, der skal afgøres, før du afgiver en ordre.
Et automatiseret sprøjtebelægningssystem er en produktionsmaskine, der påfører en væske- eller pulverlakering på emner uden en operatør, der styrer pistolen. Emnet bevæger sig på en transportør eller sidder på en roterende armatur, mens en eller flere faste, frem- og tilbagegående eller roterende monterede pistoler påfører belægningen i en kontrolleret tåge.
Automatisering betyder noget, fordi belægningskvaliteten afhænger af parametre, der er svære at holde stabile i hånden. Et moderne system regulerer:
Når først disse værdier er indstillet i kontrolsystemet, ændres de ikke under et skift. Denne repeterbarhed er grundlaget for alle andre fordele, som dette udstyr tilbyder.
Automatiserede systemer klassificeres normalt efter den måde, hvorpå pistolen bevæger sig hen over emnet. Fire layouts dækker de fleste industrielle applikationer: ventilatorcoatere, frem- og tilbagegående sprøjtemaskiner, roterende sprøjtemaskiner og lineære sprøjtemaskiner.
| Systemtype | Hvordan det påfører belægningen | Bedste pasform |
|---|---|---|
| Fan coater | Faste eller langsomt oscillerende kanoner producerer et bredt, fladt blæsermønster over en bevægelig overflade | Flade plader, paneler og pladematerialer i kontinuerlig produktion |
| Frem- og tilbagegående spraymaskine | En pistolvogn bevæger sig op og ned, mens delen passerer vandret på en transportør | Mellem til høj volumen dele med en dominerende flad eller let buet flade |
| Roterende sprøjtemaskine | Pistoler fejer i en cirkel rundt om delen, eller delen roterer på en spindel inde i kabinen | Tredimensionelle dele, der skal dækkes på flere sider |
| Lineær sprøjtemaskine | Pistoler bevæger sig i en lige linje langs længden af emnet | Lange profiler, ekstruderinger og strukturelle komponenter |
Vælg layout efter geometri først og efter hastighed sekund. Et fladt panel er spildt på en roterende maskine, mens en kompleks del vil besejre en ventilatorcoater. Hvis dit produktsortiment ændrer sig sæsonmæssigt, skal du vælge et kabine- og transportørarrangement, der accepterer flere delstørrelser frem for én optimeret opsætning. Vores automatiseret sprøjtebelægningsudstyr dækker både individuelle stationer og komplette transportbånd, så det rigtige svar er normalt en konfiguration tilpasset din delkonvolut og cyklustid frem for en standard katalogmodel.
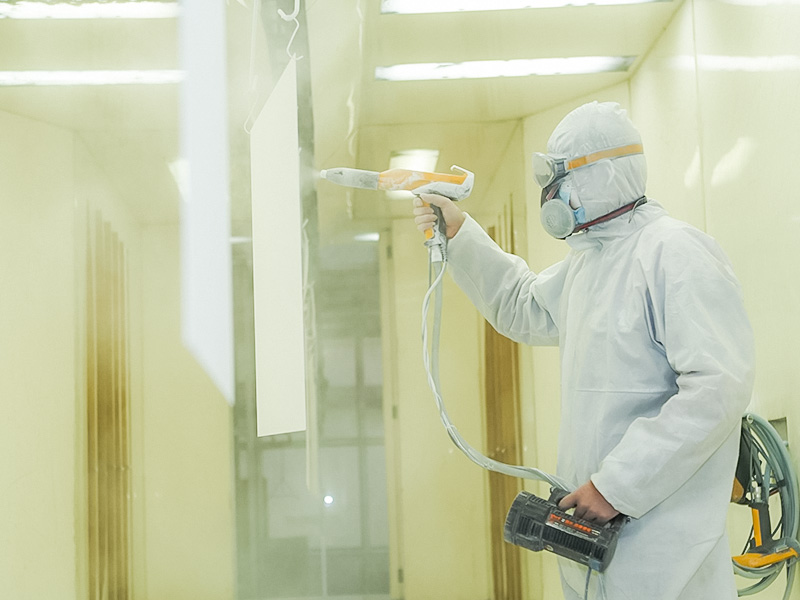 Producenter af specialfremstillede automatiserede sprøjtebelægningssystemer, fabrik Wuxi Shaofang Machinery Co., Ltd. er Kina-tilpassede OEM/ODM-producenter af automatiske spraybelægningssystemer, fabrik, vi besidder avancerede og... Se produkt →
Moderne systemer gemmer en opskrift for hvert varenummer. Når delen ændres, skifter transportørens hastighed, pistolslag, forstøvningsindstillinger og belægningsflow sammen, hvilket betyder noget, når den samme linje behandler en række produkter på tværs af et skift.
Forretningsgrundlaget for et automatiseret sprøjtebelægningssystem hviler på tre målbare forbedringer: finishkonsistens, materialeeffektivitet og gennemløb.
Belægningsstandarder bedømmer en finish efter tør filmtykkelse og udseende på tværs af hele delen. Manuel sprøjtning giver naturligvis variation, og variation viser sig som afslag. En automatiseret pistol holder sin afstand, sin hastighed og sin sprøjtevinkel, så filmtykkelsen forbliver inden for et smalt bånd fra del til del . For leverandører, der certificerer overfladekvalitet i forhold til en kundespecifikation, kan denne repeterbarhed alene retfærdiggøre investeringen.
Overspray er spildt belægning og spildte penge. Et kontrolleret sprøjtemønster, ensartet forstøvning og ensartet pistolvandring reducerer oversprøjtning langt under, hvad en håndoperatør producerer over et fuldt skift. I de fleste efterbehandlingsbutikker, belægningsmateriale er den største enkeltstående forbrugsomkostning , så besparelsessammensætningen, så snart linjen kører kontinuerligt.
Et automatiseret system bremser ikke i løbet af den sidste time af et skift, og én operatør kan overvåge en stand, der ellers ville kræve to eller tre malere . Den samme ændring fjerner operatører fra direkte eksponering for opløsningsmiddeltåge og overspray, hvilket forbedrer arbejdsforholdene og forenkler overholdelse af ventilations- og eksponeringsgrænser.
Gevinsterne afhænger lige så meget af, at delene kommer ind i standen som af selve standen. Ensartede resultater starter med et ensartet underlag, og procesinspektioner på hvert trin er langt nemmere at vedligeholde, når påføringstrinnet er automatiseret. Vores kvalitetskontrolprocedurer følg den logik med kontrol ved hvert procestrin og en afsluttende inspektion i forhold til kundespecifikationen.
De fleste belægningslinjer underleverer, fordi maskinen blev valgt, før delene blev defineret. En kort scoping-proces forhindrer de klassiske fejl: en kabine, der er for lille til næste års dele, en transportør, der ikke kan nå den nødvendige linjehastighed, eller pistoler, der ikke kan få adgang til dybe fordybninger.
Saml de repræsentative dele, du vil køre: kuvertstørrelse, vægt, geometri og målmængde pr. skift. Disse værdier bestemmer transportbåndets bredde, kabinelængde og antallet af kanoner.
Definer den tørre filmtykkelse, udseende og teststandarden, som delene skal opfylde. Slutmålet bestemmer sprøjteteknologien og niveauet af proceskontrol, der kræves.
Luftspray når komplekse former, luftløse systemer er effektive på store flade overflader, og elektrostatisk opladning forbedrer dækningens ensartethed på ledende dele. Geometrien fra trin et afgør hvilken metode der passer.
Test linjen med dine egne dele og belægningsmateriale. Juster pistolafstand, forstøvningstryk og transportørhastighed, mål derefter filmtykkelsen på tværs af delen og lås parametrene ind i opskriften.
Det er her, en brugerdefineret konfiguration tjener sit hold. Standardmaskiner passer til standarddele; en linje bygget op omkring dit faktiske mix undgår de kompromiser, der forårsager afvisninger senere. Det ser vi dagligt i vores tilpassede tjenester arbejde, hvor en kundes tegninger og procesmål driver det mekaniske design i stedet for omvendt.
Overfladetilstand før belægning betyder lige så meget som selve sprayen. Dele, der kommer ud af formnings- og svejsestationer, har ofte grater, skæl eller ruhed, der bliver synlige under en blank finish. Mange målstreger starter derfor først efter, at dele passerer igennem industrielt poleringsudstyr , så underlaget er ensartet, inden det første lag påføres.
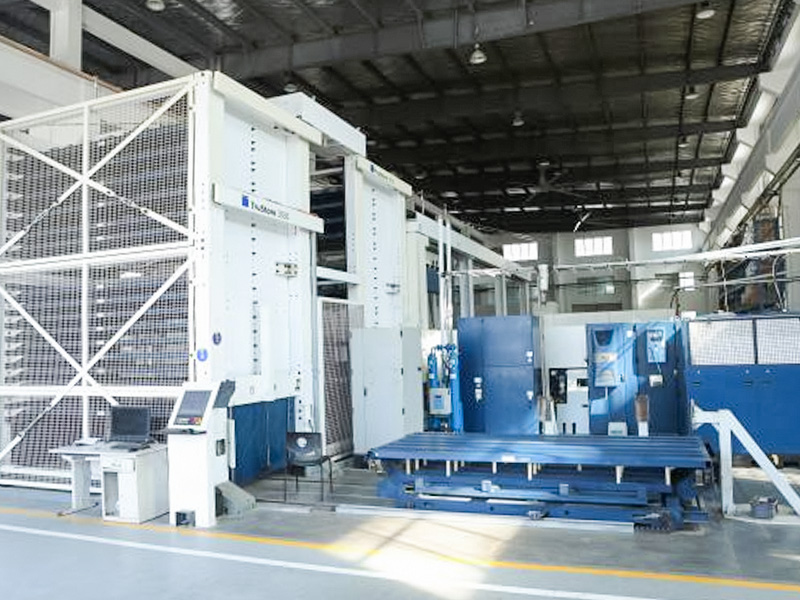
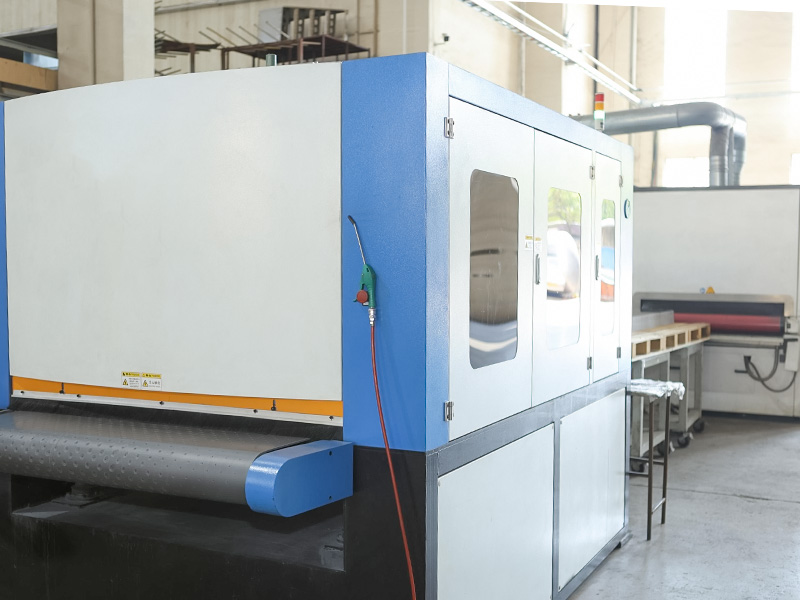 Producenter af specialtilpasset industripoleringsudstyr, fabrik Wuxi Shaofang Machinery Co., Ltd. er Kina-tilpassede OEM/ODM-producenter af industrielt poleringsudstyr, fabrik, vores maskiner sikrer ensartet... Se produkt →
Hvordan ved jeg, om min volumen berettiger et automatisk sprøjtebelægningssystem?
Hvis belægningsstationen kører mere end ét skift, hvis finishens konsistens genererer efterbearbejdning, eller hvis en enkelt dygtig operatør begrænser gennemløbet, er automatisering værd at evaluere. Tæl aktuelle afvisninger og forbrug af belægningsmateriale før købet; begge tendens nedad efter automatisering.
Hvilke belægningsmaterialer kan et automatiseret system håndtere?
Opløsningsmiddelbaserede malinger, vandbårne malinger, primere, klare lak og pulverlakeringer kan alle påføres automatisk. Systemet skal specificeres for materialet: Væskeledninger og forstøvere er forskellige for malinger med højt faststofindhold, og pulver kræver en anden kabine og genvindingsarrangement.
Kan et automatiseret system integreres i en eksisterende linje?
Ja. De fleste installationer er eftermonterede, hvor transportøren, kabinen og hærdningssektionen er tilpasset den tilgængelige gulvplads og det eksisterende delflow. Gennemførlighed afhænger af pladsen, ikke af alderen på det omgivende udstyr.
Hvor meget gulvplads kræver et typisk system?
En enkelt sprøjtekabine med én frem- og tilbagegående maskine har nogenlunde samme fodaftryk som en stor manuel kabine; transportøren og hærdningssektionerne er det, der forlænger linjen. Et komplet gulvlayout fremstilles normalt i tilbudsfasen, før der gives tilsagn.
Et automatiseret sprøjtebelægningssystem genopretter sikkerheden til efterbehandlingsstadiet: forudsigelig filmtykkelse, gentagelig farve og tekstur, lavere materialeforbrug og en linje, der ikke forringes mellem skift. Start med dine deltegninger og et måloutput, vælg maskinlayoutet omkring geometrien, og valider med forsøg, før du forpligter dig til fuld produktion. Hvis du vurderer en ny linje, kontakt vores ingeniørteam med dine delspecifikationer og cyklustidsmål; vi svarer inden for en arbejdsdag med en konfiguration og en realistisk idriftsættelsesplan.

 +86-13771171111 +86-13338110517