Et monteringsbeslag ankommer til montagestationen med alle mål inden for de angivne tolerancer, men de to bøjningsvinkler er drevet af en brøkdel af en grad fra tegningen. Delen sidder fladt på bordet, men når den er boltet til rammen, vil det sammenkoblede panel ikke flugte. At afvise denne komponent koster produktionslinjen to timer. Dette er det punkt, hvor en metalpladedel bliver en præcisionspladekomponent.
Præcisionspladekomponenter er defineret ved repeterbarhed, ikke af delens størrelse. En fabrikant kan levere en perfekt prøvedel og stadig fejle på den anden batch, hvis tolerancestrategien, værktøjet og inspektionsrutinen ikke er designet til konsistens. Den praktiske forskel er, om processen kan holde det samme resultat del efter del.
Præcisionspladekomponenter er strukturelle og funktionelle dele, der er dannet af tynde metalplader, typisk mellem 0,5 mm og 6 mm tykke, gennem skære-, stansnings-, buknings-, sammenføjnings- og efterbehandlingsprocesser. Ordet præcision beskriver, hvor tæt den færdige del matcher ingeniørtegningen, normalt udtrykt som en dimensionstolerance eller vinkelafvigelse.
Almindelige eksempler omfatter chassispaneler, monteringsbeslag, EMC-skjolde, køleplader, transportørstyre og styreskabsskabe. Det, der adskiller dem fra almindelige pladedele, er niveauet af kontrol, der anvendes på hvert trin: Materialet vælges og forberedes, skære- og formningsparametrene udledes af de faktiske pladeegenskaber, og den færdige del måles og dokumenteres.
Tolerance optræder ikke isoleret. En 0,1 mm forskydning i en hulposition kan absorberes af et spaltehul i én enhed, men samme forskydning bliver en fuldstændig fejl i et medicinsk udstyrshus. Den praktiske virkning af præcision afhænger af, hvordan komponenten interagerer med andre dele. Derfor bør du definere tolerancer omkring funktion, ikke omkring hvad der ser imponerende ud på en tegning.
| klasse | Typisk tolerance | Eksempel på ansøgning | Hvad koster drev |
|---|---|---|---|
| Standard | ±0,5 mm | Afskærmninger, dæksler, enkle paneler | Materiale tykkelse |
| Præcision | ±0,1 mm | Chassis, beslag, monteringsplader | Værktøj og programmering |
| Høj præcision | ±0,02 mm | Medicinsk udstyr, rumfartsdele | Inspektion og proceskontrol |
At vælge en toleranceklasse er en omkostningsbeslutning. At skubbe et standardskab fra ±0,5 mm til ±0,1 mm kan fordoble omkostningerne, hvis tegningen kræver nyt værktøj eller en udvidet inspektionsplan. Den samme ændring tilføjer muligvis kun et lille beløb til en højvolumenbeslag, fordi opsætningsomkostningerne amortiseres på tværs af tusindvis af dele. Den rigtige tilgang er at angive, hvilke tolerancer der er funktionelt kritiske og lade fabrikanten give et tilbud baseret på det reelle krav.
De fleste præcisionspladekomponenter følger den samme sekvens af operationer, selv når delens geometri og materiale varierer. Processen kan opsummeres i fem trin.
Spolemateriale bærer intern belastning fra rulleprocessen. En nivelleringsmaskine gør pladen flad, fjerner spolesættet og bringer materialet inden for en ensartet tolerance, før der foretages snit. Dette trin påvirker direkte bøjningsnøjagtigheden senere i sekvensen.
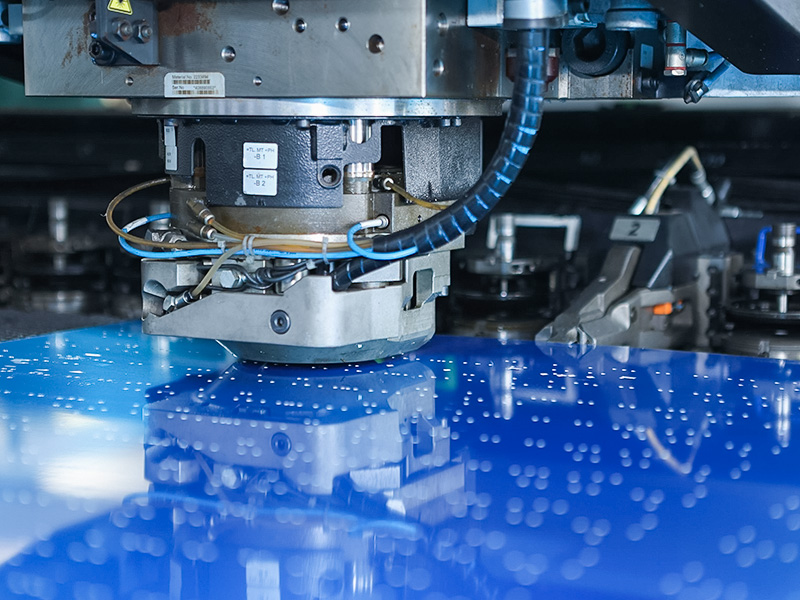
Det flade mønster overføres med en CNC laserskærer eller en CNC stansepresse. Laserskæring håndterer komplekse konturer med smal snit; stansning producerer runde huller og udskæringer hurtigt ved høj hastighed.
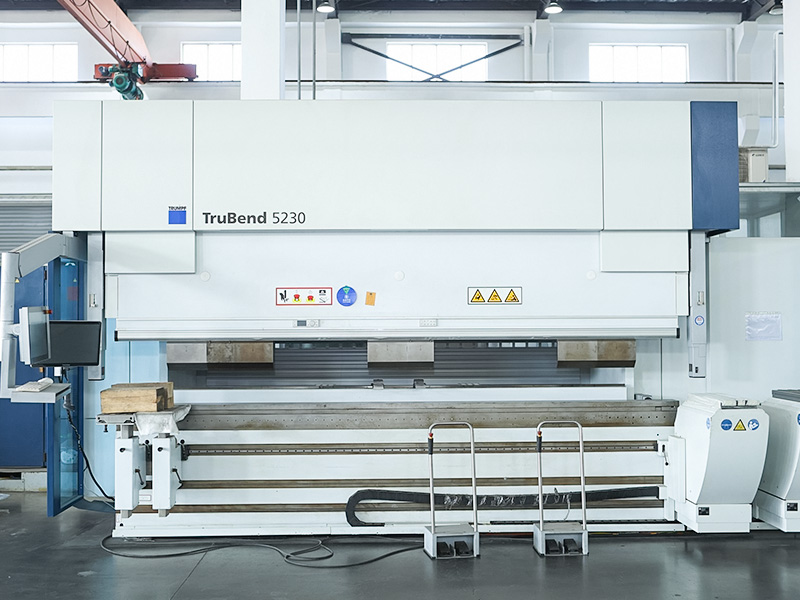
CNC-bukkemaskiner folder det flade emne til den endelige form. Bøjningsgodtgørelsen, valg af værktøj og tilbagespringskompensation beregnes ud fra den faktiske pladetykkelse og materialekvalitet. Præcision betyder her, at bøjningsvinkler forbliver inden for 0,2 grader af tegningen.
Svejsning, pressnitning eller selvklinkende fastgørelsesmidler forbinder underdele og tilføjer gevindindsatser. Hver sammenføjningsmetode efterlader sin egen termiske eller mekaniske påvirkning af materialet, og valget afgør både styrke og fremtidig brugbarhed.
Polering, affedtning og belægning beskytter overfladen og opfylder visuelle krav. Den færdige komponent måles med kalibrerede instrumenter, og resultaterne optages på tegningen.
En nivelleringsoperation er let at overse på en tegning. Et ark, der kun er 0,5 mm ude af planet, vil få bøjninger til at forskydes med flere tiendedele millimeter, efter at delen er frigivet fra matricen. På lang sigt skal du angive den materialetilstand, som blanking-operationen vil frembringe.
 Rullenivelleringsmaskine til at korrigere planheden af metalplader og plader Dette nivelleringsudstyr genopretter fladheden til deformerede plader og profiler ved hjælp af højhårdhedsruller og præcis spaltejustering for at sikre dimensionsnøjagtighed og overfladekvalitet, et kritisk trin før blankning. Se produkt →
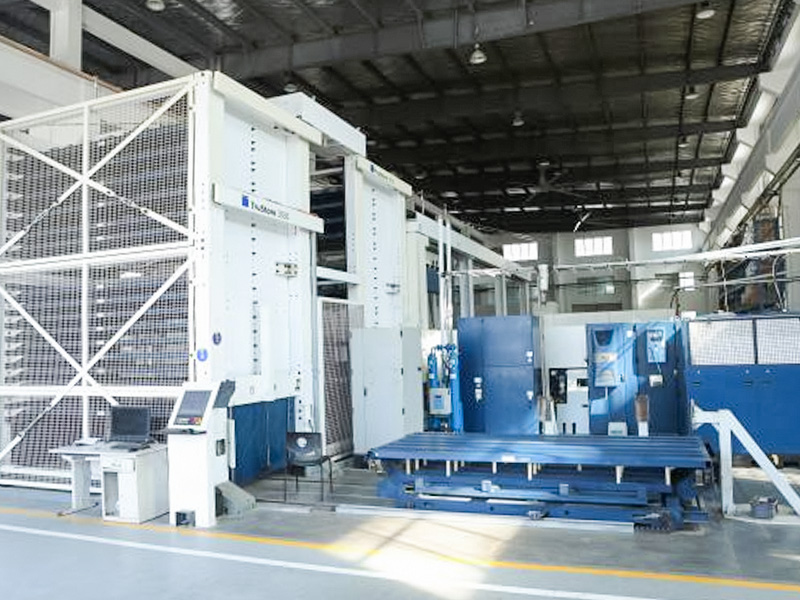
CNC laserskæring er den foretrukne metode til små til mellemstore batchstørrelser, hvor konturen ændres hyppigt. Maskinen læser den seneste tegning, justerer skæreparametrene og producerer den samme geometri på det næste ark uden omkostninger til nye matricer.
 CNC-laserskæresystem til præcisionsfremstilling af metalplader Med avanceret numerisk styring og arbejdsborde i stort format behandler denne laserskæremaskine effektivt rustfrit stål, kulstofstål og aluminium og tilbyder høj præcision og minimale varmepåvirkede zoner til forskellige delekonturer. Se produkt →
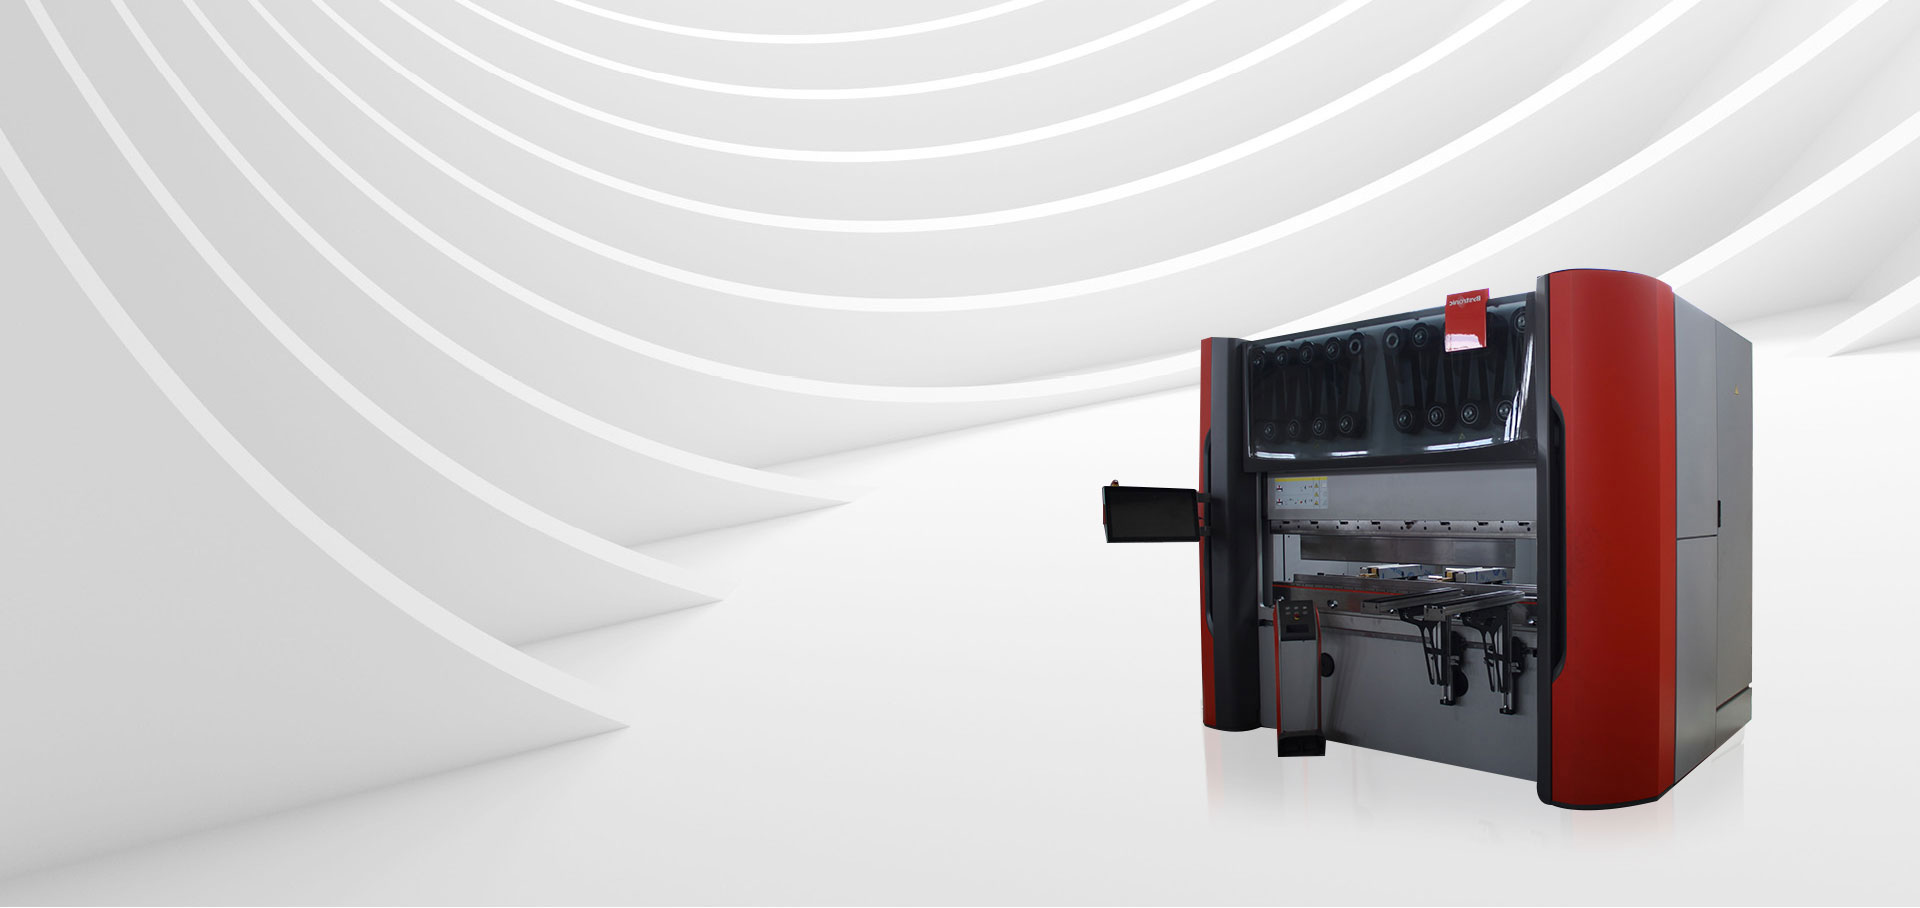
Bøjning er den operation, hvor de fleste dimensionsfejl opstår. En CNC bukkemaskine med automatisk vinkelkompensation holder variationen i bukkevinklen lille, hvilket forbedrer placeringen af hulmønsteret efter foldning.
 CNC bukkemaskine med automatisk vinkelkompensation Denne kantpresse har et højpræcisions CNC-system og robust struktur, der muliggør nøjagtig kontrol af bøjningsvinkel og længde, reducerer fejl og forbedrer hullets positionering efter foldning til forskellige metalplader. Se produkt →
Materialevalg er den næststørste drivkraft for præcision efter værktøj. Hver kvalitet har sin egen tilbagespring, anisotropi og overfladefinish, og alle tre ændrer den måde, en kantpresse holder en vinkel på.
Materialespecifikationen hører til i tegningsforklaringen, ikke i beskrivelsen. Angiv karakter, temperament og overfladebehandling. Hvis komponenten skal svejses, skal du nævne svejsetråden og samlingsdesignet, så fabrikanten kan planlægge processen.
Præcisionspladekomponenter dukker op overalt, hvor et produkt har brug for en stiv, let strukturel indkapsling eller en gentagen beslagsgeometri.
Beslag, batteribakker, chassisafstivninger og varmeskjolde kræver stramme hulmønstre og plane overflader. Delene skal stille op i en jig uden efterbearbejdning, og leverandøren skal demonstrere proceskontrol til volumenproduktion.
Huse, instrumentpaneler og kirurgiske tilbehørsdele bygges typisk i mindre mængder. Tolerancerne er ofte snævrere, overfladen skal være ren, og hver komponent kan spores til et materialecertifikat.
EMC-skjolde, 19-tommers rack-chassis og varmeafledningsplader kombinerer fine bøjningsradier med tætte hulmønstre. Præcisionskravet er drevet af behovet for, at delen skal sidde korrekt mod et printkort eller en væg.
Afskærmninger, rammer, kontrolbokse og styreplader er fremstillet af metalplader og skal bevare deres form gennem mange års brug. Tolerancevinduet er normalt omkring ±0,1 mm, primært for at holde monteringspunkter på linje efter samling.
Leverandøren kan normalt angive enhver tolerance. Det afgørende er, om leverandøren kan bevise, at processen kan holde det.
Spørg, om fabrikanten udfører igangværende kontrol af kantpressen og laserskæreren, og om der foretages en slutinspektion i forhold til tegningen. En dokumenteret registrering med målte værdier er minimumsbeviset for kapacitet.
De fleste præcisionsfabrikanter arbejder direkte fra STEP-, DXF- eller PDF-tegninger. Fabrikanten kontrollerer bøjningsradius, materialetykkelse og tolerancestablet før tilbud. Hvis tegningen mangler en billedforklaring, vil en god producent spørge i stedet for at gætte.
Et mølletestcertifikat eller en materialesporbarhedsregistrering skal vise kvalitet, tykkelse og batchnummer for det ark, der anvendes i hver produktionskørsel. Dette er især vigtigt for komponenter i rustfrit stål og aluminium.
Små serier koster ofte mere pr. enhed, fordi opsætning, værktøj og inspektion er spredt over færre dele. Volumenproduktion absorberer disse omkostninger, hvorfor en 0,1 mm tolerance kan være overkommelig på en ordre på 5.000 styk, men dyr på en 50 stykke prototype.
Hvis en komponent har brug for en ikke-standard geometri eller en usædvanlig kombination af krav, skal en leverandør med specialfremstillingstjenester kan justere designet til fremstillingsevne og anbefale en rute, der holder delens omkostninger rimelige.
Måden at reducere indkøbsrisikoen er at spørge tidligt, ikke sent. Send producenten din tegning, det forventede volumen og de kritiske tolerancer. Bed om en procesplan, der dækker materialeindkøb, forberedelse af værktøj, kontrol i processen og slutinspektion. Gennemgå også leverandørens kvalitetskontrolproces før du afgiver en stor ordre.
Præcisionspladekomponenter er resultatet af en kontrolleret sekvens: nivellering, skæring, formning, sammenføjning, efterbehandling og måling. Når hvert trin udføres med det rigtige udstyr og dokumenterede disciplin, opfylder delen tegningen ikke ved held, men ved design. Det er den standard, enhver køber bør forvente, når de afgiver en præcisionskomponentordre.

 +86-13771171111 +86-13338110517